成形解析ソフトを駆使し 超ハイテン向けプレス金型の 品質向上・原価低減を実現 ー ウツノモールド
『型技術創刊40 周年企画』オートフォームジャパン ユーザーレポート【PR】
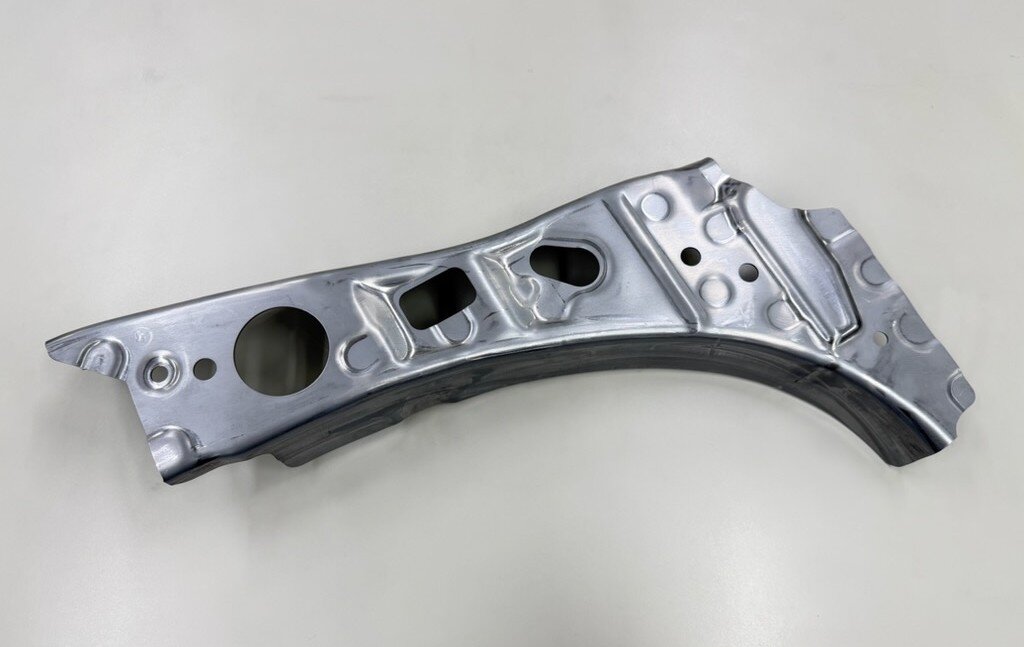
車体の軽量化ニーズを受けて、自動車業界では超ハイテン部品の採用が増えている。超ハイテンは、従来のハイテン材と比較して成形の難易度が大幅に高く、特に割れについては成形限界の見極めが非常に難しくなる。また、従来材より高強度な半面、スプリングバックが大きく、プレス金型の設計・製作では部品精度の確保や金型修正回数の増加が課題だ。そのため、成形の課題を解決するには、従来のハイテン材以上に多くの条件を検討し解析を繰り返す必要がある。
そうした中、自動車部品向けのプレス金型を手がけるウツノモールド(愛知県みよし市)はプレス成形解析ソフト「AutoForm」を活用した金型づくりを推進。部品の高精度化に加え、成形工程の見直しで顧客の原価低減にも貢献した。自動車業界ではより高強度な材料の適用ニーズも高い。顧客の要望に追随するための挑戦が続く。
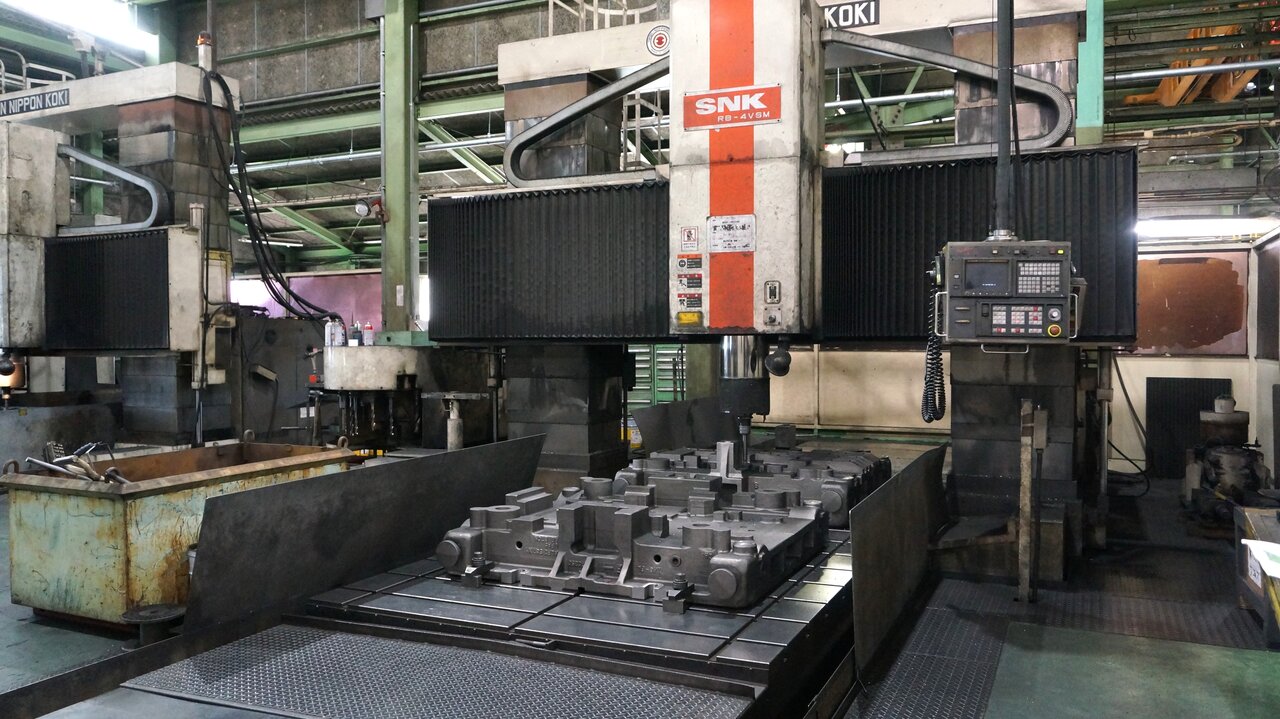
ウツノモールドが主力とするのはボディピラーやサイドメンバーといった骨格部品向けの大型プレス金型だ。1,500~3,000tのプレス機で使用するトランスファー金型が多く、80型/月の生産能力がある。愛知県みよし市の工場にはテーブルサイズ2×3mの門型5面加工機や1,000tのメカ式トライプレスを保有し、金型の設計・製作から成形トライまでを一貫で行う体制を整えている。近年は1.0Gpa以上の超ハイテン成形用の金型が増えており、すでに同社でつくる金型の半数以上が超ハイテン向けである。
金型メーカーとして特筆すべきは中国天津市の拠点でも日本と同じ金型設計・製作の能力を有している点。「中国で設計・製作して仕上げた金型は、そのまま顧客の海外拠点に届けることが可能です。日本に一度運んできて調整する必要はありません」と宇津野芳知社長。同社の顧客である日系ティア1の多くが海外に拠点を構えており、日本と同品質の金型づくりを海外で完結できるのは大きな強みだと言う。
品質にも定評がある。主要顧客が選ぶ「品質優秀賞」を2023年から26年まで4年連続で受賞しており、26年は「品質優秀賞」と「原価低減優秀賞」とのダブル受賞を果たした。品質優秀賞は初回トライ時の部品精度や、そこから100%の精度に金型を仕上げるまでの期間が評価対象となる。
一方、原価低減優秀賞は工程削減による原価低減が実現した提案が評価対象となる。同社は 顧客との更なる信頼関係の構築に向けて、“会社への評価”である顧客企業からの表彰を目指して、10年ほど前から品質向上に力を入れ、品質優良賞から始まり、最終的には品質面で最高評価となる品質優秀賞を連続して受賞した。さらに26年に受賞した原価低減賞の受賞の取組みを一気に加速させたのが、24年に導入したAutoFormである。
解析にかかる時間1/10に
プレス金型の設計・製作では、まず顧客から提供された部品のCADデータをもとに、必要なトリミング・曲げ・絞りをどのように、どんな順番で行うのかの「工程」を設定し、その後で具体的な金型設計に取りかかる。プレス成形解析ソフトはこの工程を設定する段階で、部品の成形性やスプリングバックの状態を確認して工程をブラッシュアップしていくのに使う。
ところが従来使っていたソフトには、解析の計算時間が非常に長く、かつ解析を実施する前の準備にも時間を要するという課題があった。そのため、「成形性の解析に長いもので1時間以上、スプリングバックの一連の解析を終えるのに60時間かかるケースがありました」(増原清CAE課課長)。AutoFormではこれが劇的に改善された。宇津野社長によると「控えめに言っても従来の1/10」の時間で済むようになった。
金型には当然納期があり、部品加工や組付けに必要な期間を考慮して「金型設計を終えなければならない日」があらかじめ決まっている。そのため、これまでは解析結果を十分に工程に反映することができないまま金型設計に進まざるを得ず、初回トライで想定した部品精度を達成できないケースがあった。
一方、AutoFormの導入後は 解析を繰り返し実施する余裕が生まれ、初回トライでの部品精度は80~85%程度から85~90%程度にアップ。「わずかな差に見えますが、80~100%に仕上げるのと85~100%に仕上げるのとでは金型の修正回数に大きな差が出ます」(宇津野社長)。5%の差であっても修正回数は半減することもあり、リードタイムを半月近く短縮できる場合もあるという。
また、解析を必要なだけ繰り返すことで工程の見直しも可能になった。実際に、超ハイテン部品で工程を1つ減らすことに成功。顧客の原価低減に貢献したことが26年の原価優秀賞受賞につながった。
ダイフェース作成が容易に
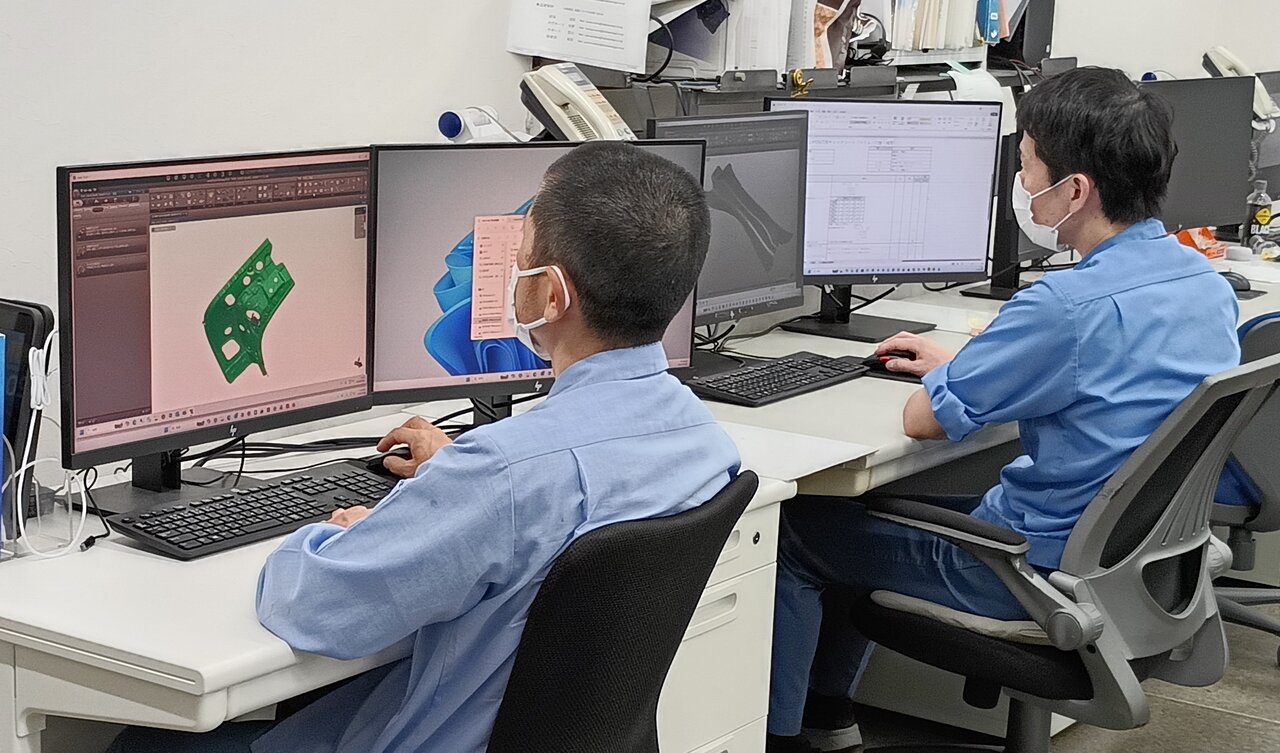
AutoFormの活用で解析にかかる時間を大幅に削減
解析前の準備時間短縮に有効だったのがAutoFormのオプション機能「AutoForm-DieDesigner」だ。同機能を使うと解析に必要なダイフェースをAutoForm上で作成でき、そのまま解析に使える。「従来のように、CADでダイフェースを別途作成し、それをプレス成形解析ソフト用に変換して読み込ませる作業が不要になりました」(増原課長)。
CADでダイフェースを作成するのに比べて作業効率も高まった。「CADは入力する数値を変えることでダイフェースの形状を変更しますが、DieDesignerでは線をのばしたり面を貼ったりという作業を直感的に行え、非常に作業がしやすい」(大江洋輔CAE課係長)。ダイフェースには複雑な曲面が付与されることもあるが、DieDesignerは複数の面をなだらかにつなぐのも得意。部品データの穴埋めも1クリックで可能だ。
同じくオプション機能の「AutoForm-Trim」でトリムラインの検討も楽になった。「以前の解析ソフトでは、部品形状から導き出したブランク形状をこちらで入力しないとトリムラインの解析中にエラーが出て解析がストップしてしまいましたが、Trimなら部品形状をトリムラインとして自動で設定し解析を続行してくれます。トライで割れが発生した際、修正トリムラインを素早く提案できるようになりました」(大江係長)。
1.5GPa向け金型も視野
同社はすでに1.2GPaの超ハイテン向け金型の製作実績があり、顧客からの要望を受けて今後、数年のうちに1.5GPa向けに着手する。工程設定や金型設計により時間がかかるようになることが予想される中、成形解析ソフトへの期待は大きくなりそうだ。宇津野社長は「より良いツールを使いながら対応していく必要がある」と語る。プレス金型メーカーとして長年培った技術・ノウハウに最新ツールを組み合わせることで骨格部品の進化に対応していく。
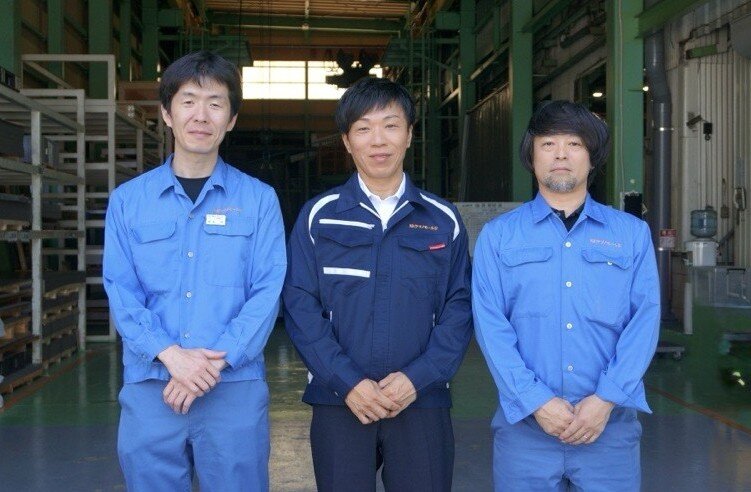
宇津野社長(中央)と増原課長(左)、大江係長(右)