2025年8月に設立100周年を迎えたアース製薬は虫ケア用品、入浴剤、オーラルケア用品など、生活に密着した独創的かつ高品質な製品を手掛けている。1992年に虫ケア用品で国内シェアトップとなって以降、その地位を維持してきた。2011年度からは、生産本部の重要課題に対応する現場改革推進活動を実施し、カイゼン推進や利益創出など6つのプロジェクトチームによる小集団活動を展開。各プロジェクトでは若手が中心となって活動を担い、改善効果や成果を積み重ねている。一方、シニア層の退職が進む中、30代の中核人材不足が課題となっている。20 代のうちからリーダーや責任ある役割を任せ、人材の早期育成にも力を入れている。
100 年のモノづくりを礎に
アース製薬は1892 年に大阪(難波)で創業し、医薬品原料の製造から事業を開始した。1910 年に兵庫県赤穂市に坂越工場を建設、炭酸マグネシウムの国産化に成功した。25 年に木村製薬所として法人化。29 年には家庭用噴霧式殺虫剤「アース」を発売し、64 年に現社名のアース製薬に変更した。87 年に同市に赤穂工場を新設。現在、アースグループの生産拠点は国内外4 カ国12 拠点に広がる。
「生命と暮らしに寄り添い、地球との共生を実現する」という理念のもと、虫ケア用品、入浴剤、オーラルケア用品など、人々の健康で快適な暮らしを支える製品を展開してきた。64 年発売の粉末入浴剤「バスロマン」をはじめ、虫ケア用品「ごきぶりホイホイ」「アースノーマット」、洗口液「モンダミン」といった商品を育て、92 年には虫ケア用品で国内トップシェアを獲得。近年は入浴剤分野にも注力し、2015 年発売の炭酸入浴剤「温泡」が市場で存在感を高めている。
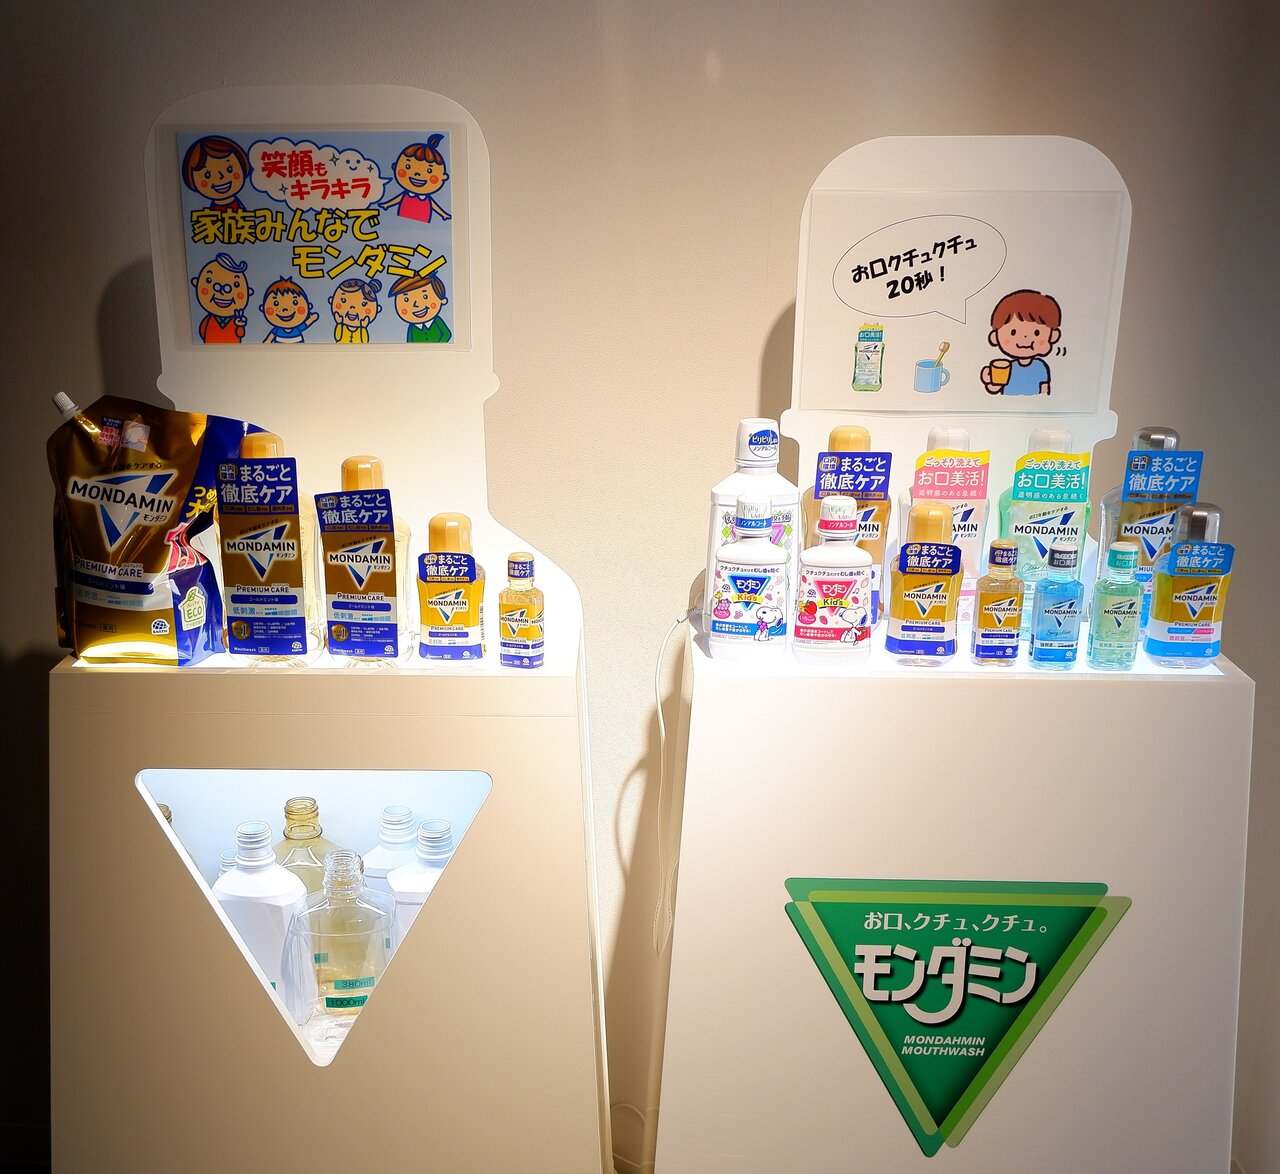
25 年8 月に設立100 周年を迎え、主力商品のモンダミンをリニューアル発売した。これに伴い、赤穂工場のモンダミン工場では、4 勤2 休による24 時間・週7 日の生産体制を導入。久保浩之生産本部長は、「今、われわれは勝負をかけています」と周年の節目の意気込みを語る。
2025年8月にリニューアルしたオーラルケアの主力商品 「モンダミン」
現場革新の基盤となる「カイゼン推進PJ」
坂越工場・赤穂工場・藤枝工場などから成る生産本部(約420 人)は、安全・品質・コスト・納期・生産性・モラルの6 項目を重要課題に掲げ、2011 年度から現場革新活動「プロジェクトⅥ」に取り組んでいる。重要課題ごとに、カイゼン推進、利益創出、M & S 推進、品質調合カイゼン、リスク管理、省エネ推進の6 つのプロジェクトチームを編成し、現場主体の小集団活動を展開してきた。
なかでも「カイゼン推進PJ」は、すべての生産活動のベースとなる取組みである。カイゼン提案活動自体は2000 年にスタートし、当初はトップダウン中心の運用だったが、2007 年度にカイゼン推進委員会を発足し、チームで改善に取り組む体制へと移行した。さらに11 年の電子化を契機に、翌年度には提案件数が倍増し、活動は徐々に活性化。現在はiPad も活用している。19 年には名称を「カイゼン推進PJ」と改め、この頃から若手中心の活動として本格化してきた。
これまで26 年間の改善提案件数は約6 万3,000件に達する。直近の25 年度では4,345 件と、前年実績110%で達成。1 人当たりに換算すると13.5 件を提案した計算になる。また、生産本部独自の基準である「1 歩・1 秒= 1 円」に基づき算出した25年度の効果金額は約820 万円に相当、15 年間の累計では5 億円を超える。
プロジェクトチームは各職場リーダーを中心に構成され、20 代が主体となっている。月1 回のミーティングでテーマ設定や進捗共有を行うほか、「気づきメモ」を導入。改善の途中段階でも、気づいた問題点をホワイトボードや掲示板に掲示し、活動を見える化することで情報共有を促している。さらに、「カイゼン提案発表会」や安全対策コンテストといった取組みも実施。あわせて、新入社員向けの改善教育や新人賞を設置することで、若手が主体的に改善へ取り組める環境を整えてきた。「若手が活発になると、彼らをサポートしようとベテラン層の参画も進み、全体の活性化につながっています」(久保生産本部長)
危険・不安のない安全職場への現場改善
年1 回開催されるカイゼン提案発表会は、各職場で積み重ねてきた改善活動を共有する場である。25 年度の発表事例の1 つが、坂越工場製造2 課による「フォークリフトの安全作業カイゼン」だ。安全対策コンテストへの参加をきっかけに、フォークリフトに関するヒヤリハットが多いことが課題として浮かび上がった。
現場では、スピードの速さや設備への接触リスクが問題となっていた。そこでフォークリフトの速度制限設定を時速20km から10km へ引き下げ、走行範囲を設定してトラテープで区分。荷物はパレット台車へ載せ替えて運搬し、生産ライン内ではハンドリフト(電動・手動)のみを使用するなど、運搬方法も見直した。また、安全靴の着用や鍵の管理といった基本ルールも再設定した。さらに、資格を持たない作業者にも実際にフォークリフトに座ってもらい、運転手の死角を確認するなど、安全教育も実施。作業中に潜む危険や不安を1 つずつ洗い出し、対策を積み重ねていった。
その結果、生産性を低下させることなく安全レベルが向上。フォークリフトの保有台数も1 台削減でき、メンテナンス費やリース料の抑制にもつながった。設備や課員の安全を確保し、初心者でも安心して運搬作業できる安全職場が整った。
データで成果を生み出す新たな挑戦「利益創出PJ」
6 プロジェクト中、25 年度から新たにスタートしたのが「利益創出PJ」だ。生産ラインでQC 手法を活用し、データ分析に基づく改善によって、生産性向上と利益創出を目指す小集団活動である。労務費削減や利益創出を明確な目的として改善に取り組む点が特徴となっている。
設備停止時間を短縮して稼働率を高めることで、残業時間や作業者数の抑制につながり、スループットが向上すれば、生産量増加を通じて利益創出の機会も広がる。こうした成果を数値でとらえるため、改善効果を金額換算する指標を設定している。利益創出PJ の立上げに当たり、現場メンバーはQC 検定を受検し、自動生産ライン実績取得システム(MES)も導入した。
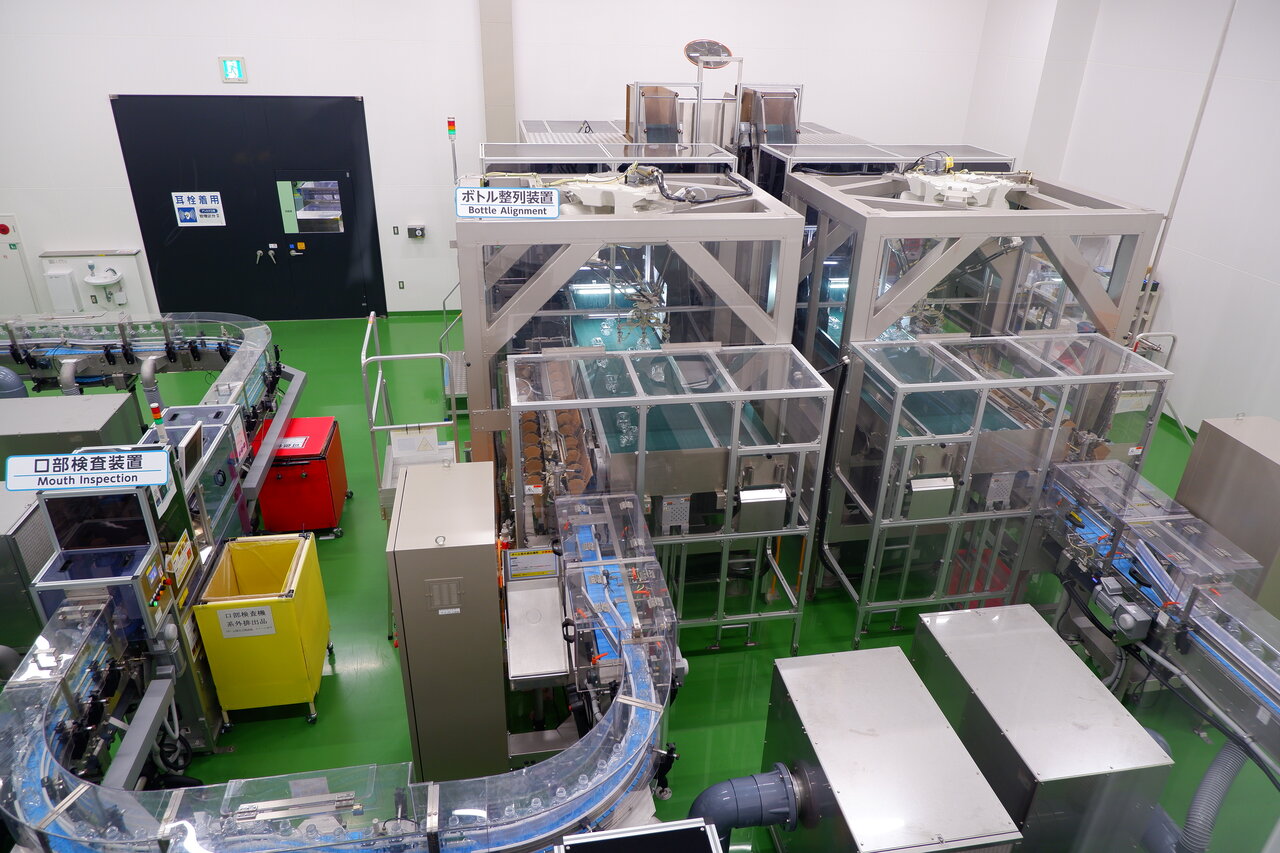
モンダミン生産ラインを対象に、赤穂工場製造1 課の入社5 年目の小林将太氏をリーダーとする、20 代中心の8 人で活動を開始した。機械データを分析した結果、設備停止時間は1 直当たり月平均13.3 分で、容器整列機工程が最大の課題であることが判明。そこで、停止時間を10%(約1.3 分)削減する目標を設定した。
QC7 つ道具の特性要因図(フィッシュボーン)を用いて要因分析を行ったところ、ボトル振り分け時の滞留と、吸着ロボットによるボトル挿入不良の2 点が主要因として浮上。特に挿入不良は、停止時間全体の約6 割を占めていた。対策として、まずボトル滞留に対してはエアノズルを設置し、エアで各レーンへ振り分けることで解消した。一方、挿入不良については難易度が高い課題であったため、生産技術部にも協力を仰いだ。吸着ロボットの吸着位置を変更し、ボトルを斜めにつかんでポケットコンベアへ挿入する仕様に変更することで、ボトル挿入の安定化を実現した。その結果、1 直当たり5.3 分を短縮し、全体の約40%に相当する停止時間の削減に成功。目標達成率は408%にのぼった。
容器整列機工程:レーンから落とされたボトルをコンベア上で整列させ、カメラ映像で位置を確認しつつ、吸着ロボットがボトルをつかみ、併走するポケットコンベアのポケットの中へ挿入する
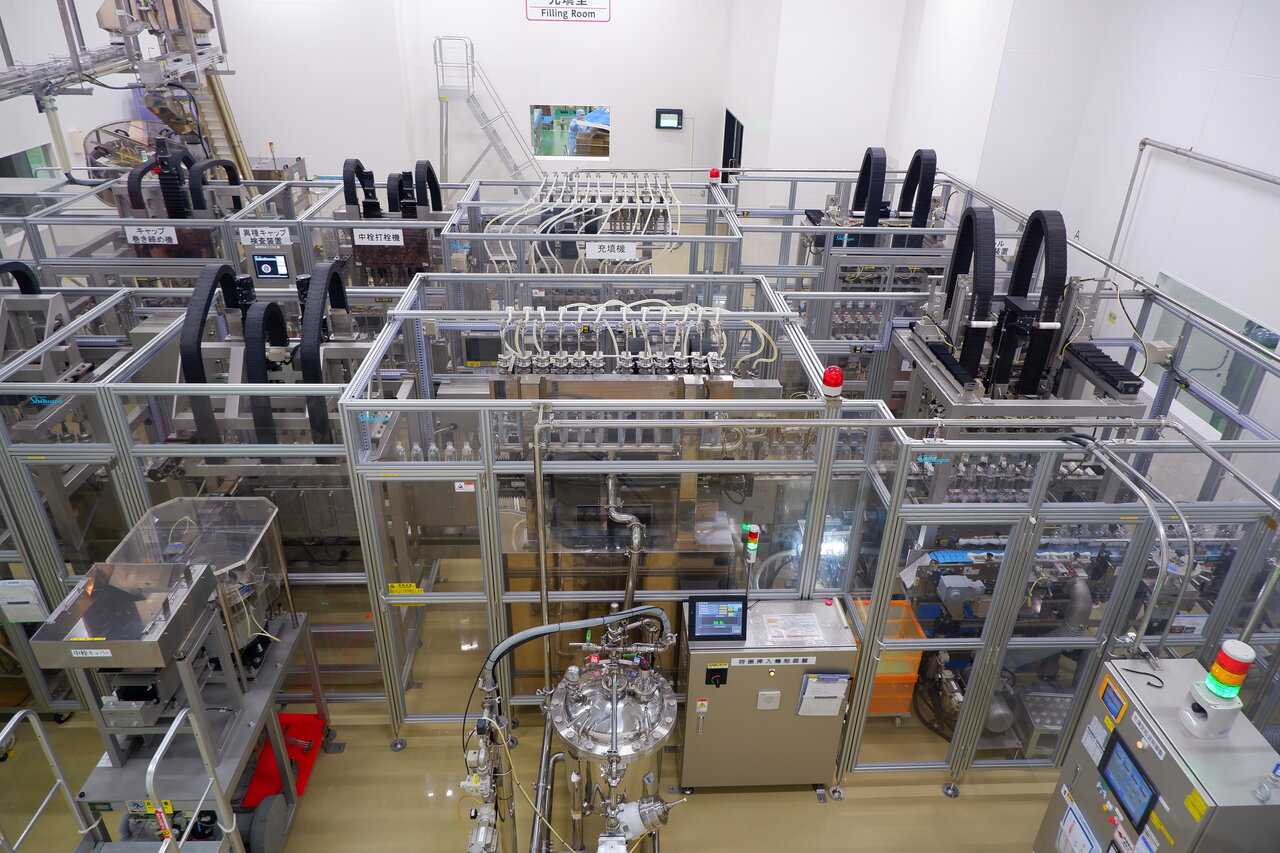
充填室:1分間に200本の充填が可能。多様なサイズ・形状のモンダミンボトルにも簡単にサイズチェンジできる仕様
新モンダミン立上げに伴う多忙な生産体制の中での活動となったが、「まわりの協力があってこそ進めることができました。労務費削減だけでなく、多くの方と関わりながら結果を出せたことが大きな経験です」(小林氏)と、成果と人材育成の両面で手応えを示している。
カイゼン推進PJ を基盤に、新たな挑戦として利益創出PJ が加わったことで、同社の現場改革は新たな段階に入っている。日々の気づきによる改善に、データ活用やQC 手法を用いた課題解決が現場に根づき始めた。これらの活動を牽引しているのが若手社員だ。改善テーマの設定から分析、対策、発表までを経験することで、現場を見る力や周囲と連携する力が育まれ、現場改革は効率化だけでなく、人材育成の場としても機能しつつある。100 年のモノづくりの蓄積に若手の行動力とデータ活用を重ね、生産現場の環境の変化にも柔軟に対応しながら、現場力のさらなる進化を目指す。
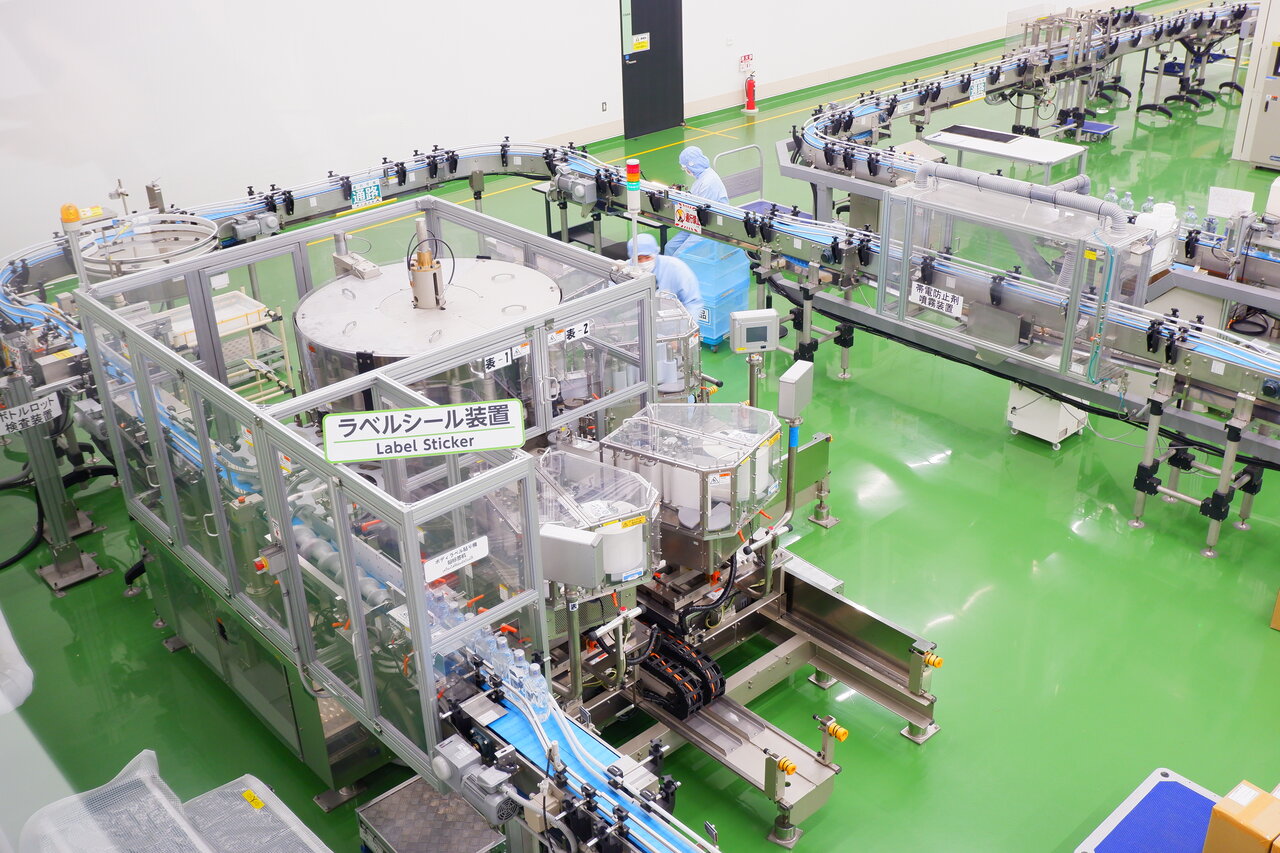
ラベルシール装着ライン:新モンダミンシールの位置決め精度の課題を、データ分析による改善で解決
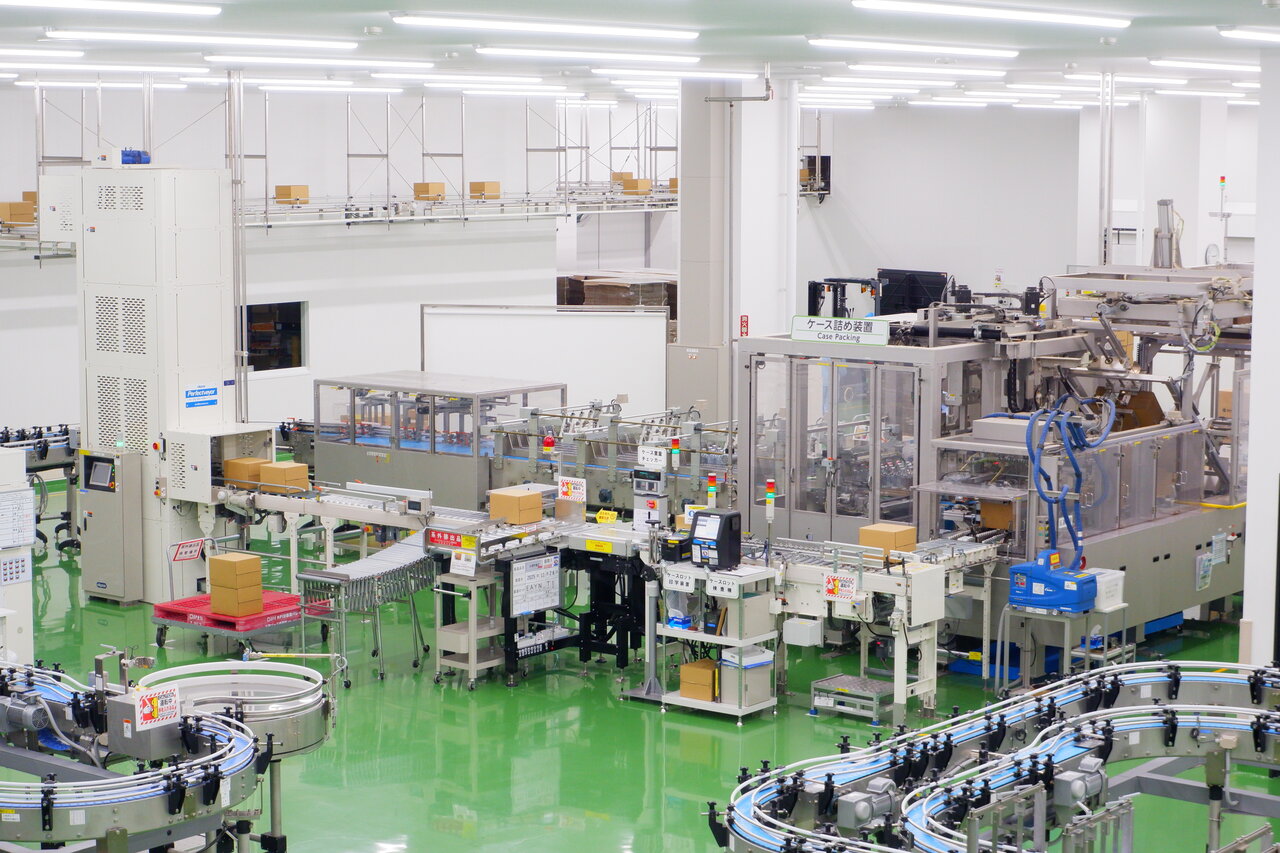
ケース詰め装置:生産ラインは箱詰めまですべて自動化。梱包した箱はそのまま垂直コンベアで倉庫へ搬入