ミーリング加工用PVD コーテッド超硬材種 「MP1200 シリーズ」の技術的特徴と加工事例
三菱マテリアル㈱ プロダクト領域超硬製品事業部 製品戦略・開発部 材料開発室 コーティング開発グループ 高山 新
近年、自動車や航空機分野における構造部材の高強度化・軽量化を背景に、切削工具には従来の鋼や鋳鉄に加え、耐食性や高温強度に優れるステンレス鋼、チタン合金、耐熱合金など、幅広い被削材に対して安定した工具寿命を確保できることが求められている。加えて、加工機の自動化・省人化の進展に伴い、夜間連続運転や無人運転では、異常損傷由来の突発欠損による設備停止を防ぐ、加工安定性がいっそう重要となっている。被削材と工具刃先の衝突が繰り返されるミーリング加工では、機械的衝撃と熱負荷が周期的に作用する。
さらに、穴部加工時の断続切削や段差などによる切込み変動、ワーク剛性やクランプ剛性の不足といった条件が重なると、刃先には局所的な高負荷が集中し、チッピングや欠損に代表される異常損傷が寿命を支配しやすくなる。このため、加工現場で求められる工具性能は、耐摩耗性だけにとどまらず、断続・不安定加工に対する高い信頼性を担保し、安定した寿命を発揮することが求められている。
このような課題に対し、当社はミーリング加工用PVD コーテッド超硬材種「MP1200 シリーズ」を開発した。P1200 シリーズは、幅広い被削材を対象としつつ、断続加工における異常損傷抑制、長寿命化、および寿命安定化を狙ったインサート材種である。
MP1200 シリーズの 材種構成と適用技術
MP1200 シリーズの開発コンセプトは、工具選定の簡素化と安定加工の両立にある。すなわち、P 種(鋼)、K 種(鋳鉄)、M 種(ステンレス鋼)、S 種(耐熱合金・チタン合金)までを視野に入れ、摩耗、溶着、チッピング、欠損といった実加工で問題となる損傷を抑制し、安定した工具寿命を確保することである。そのため本シリーズでは、コーティングおよび超硬母材の双方に新技術を適用した。以下に、その技術的特徴と、ミーリング加工で問題となる損傷に対する効果を示す。
1. 新多積層PVD技術「Gene-Tenaxコーティング」
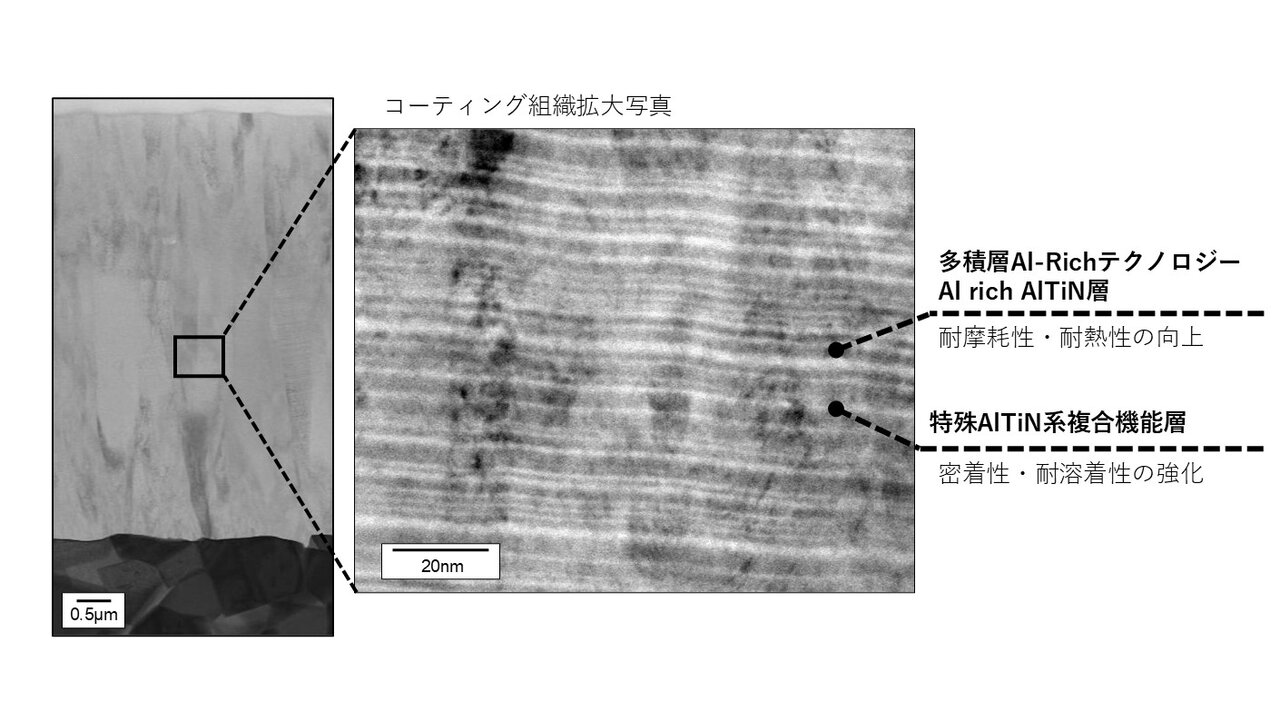
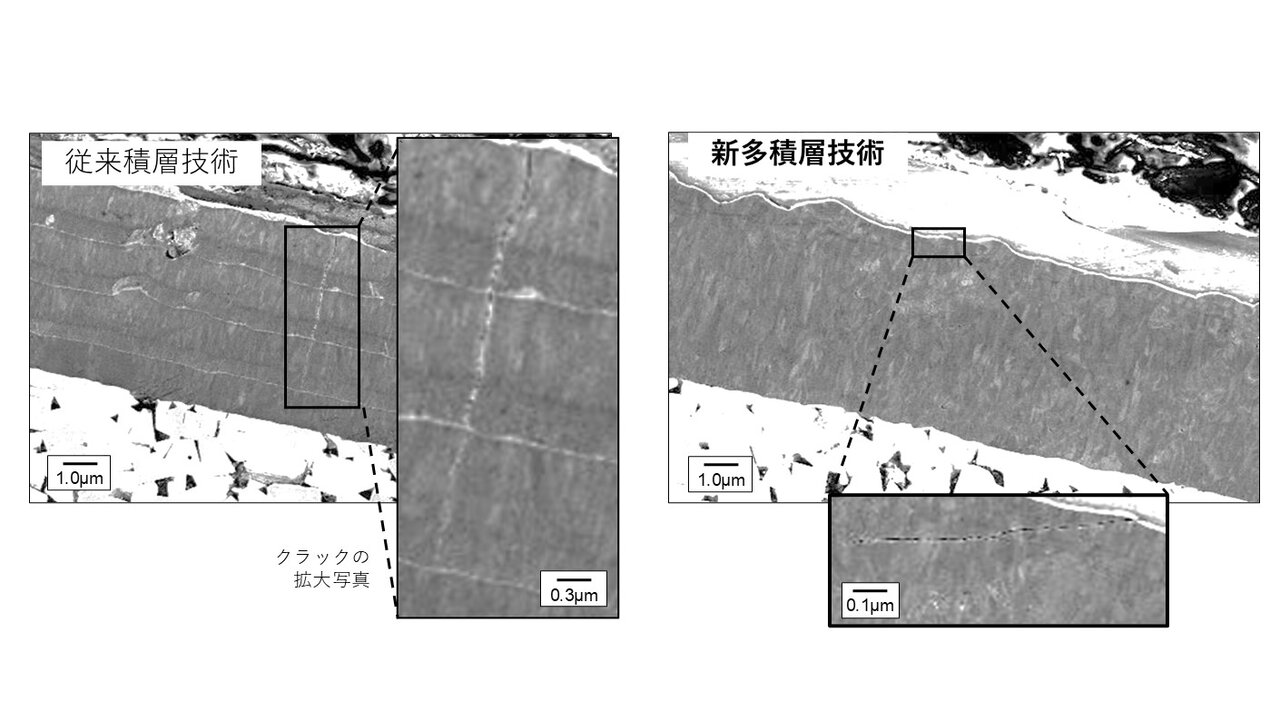
図1 にMP1200 シリーズで新開発した多積層PVD 技術Gene-Tenax コーティングの結晶組織および積層構造を示す。Gene-Tenax コーティングは、複数の機能層からなる新多積層構造を採用しており、従来技術に比べて数百倍薄く積層されている。図2 に断続加工後の膜中クラック進展の状態を示す。従来積層技術では層厚方向に長いクラックが進展しているのに対して、新多積層技術では面内方向に近い方向で短いクラックに抑えられていることを確認した。新多積層構造では、ナノメートルオーダーで形成された多数の層間界面が存在し、クラックが層間界面に到達すると、クラック先端に集中した応力が分散されるため、界面で進展方向が変化し、層厚方向への直線的な進展が抑制される。クラックを起点とする損傷拡大を抑えることで、従来のPVD 材種に比べて耐欠損性が向上し、工具寿命の延長と寿命ばらつきの低減に寄与する。
図1 Gene-Tenax コーティングの組織と積層構造
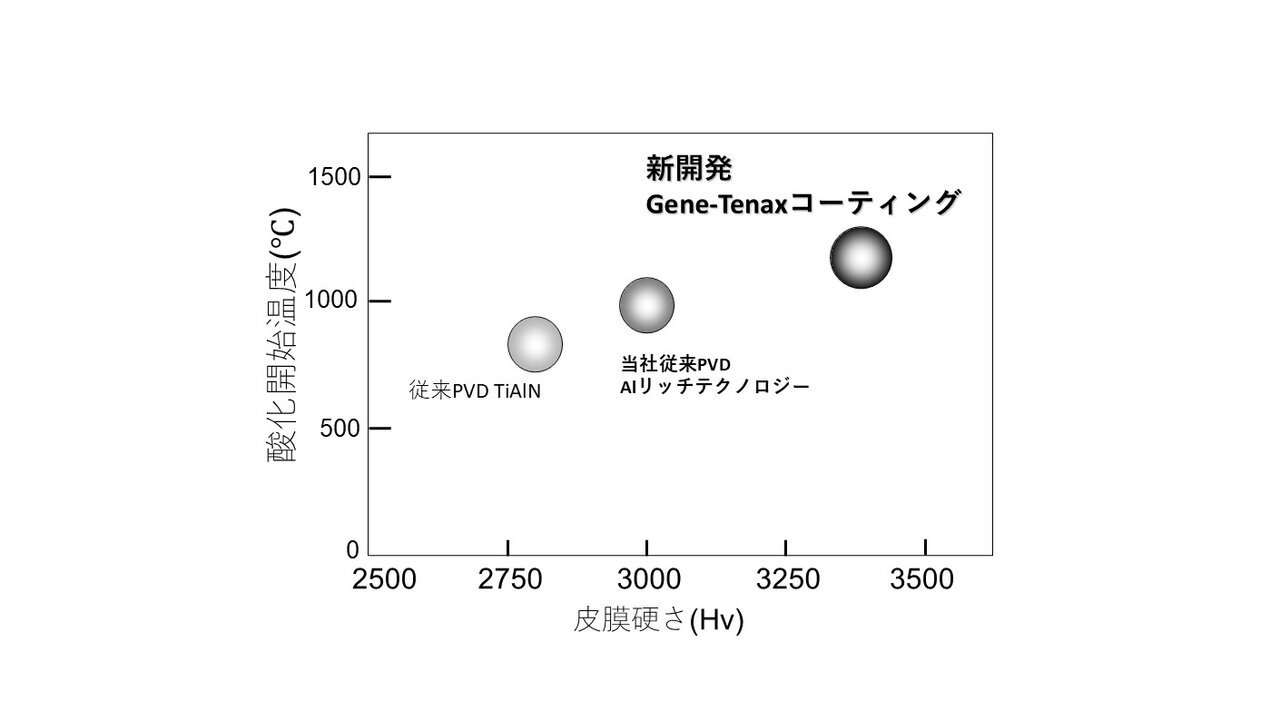
PVD 材種において耐熱性を高めるうえで、AlTiN のAl 含有比率の向上は重要な材料設計指針の一つである。一般にAlTiN では、Al 含有比率の上昇に伴い、耐熱性、膜硬さおよび耐酸化性が高まることが知られている 1)。一方で、Al含有比率が67at.%以上になると軟質相が析出し、皮膜硬さの低下に伴って耐摩耗性が損なわれることが課題であった 2)。Gene-Tenax コーティングでは、各Al-rich AlTiN 層の厚さをナノメートルオーダーに制御することで、層間の結晶格子の整合性を維持し、高いAl 含有比率であっても軟質相の析出を抑えている。 図3 にGene-Tenax コーティングの皮膜硬さと耐酸化性を示す。当社従来技術よりも高いAl 含有比率のAl-rich AlTiN 層を積層単位として導入することで、高い皮膜硬さと耐酸化性を両立させた。その結果、切削時の高温環境下でも皮膜特性が維持され、摩耗進行の抑制に寄与する。
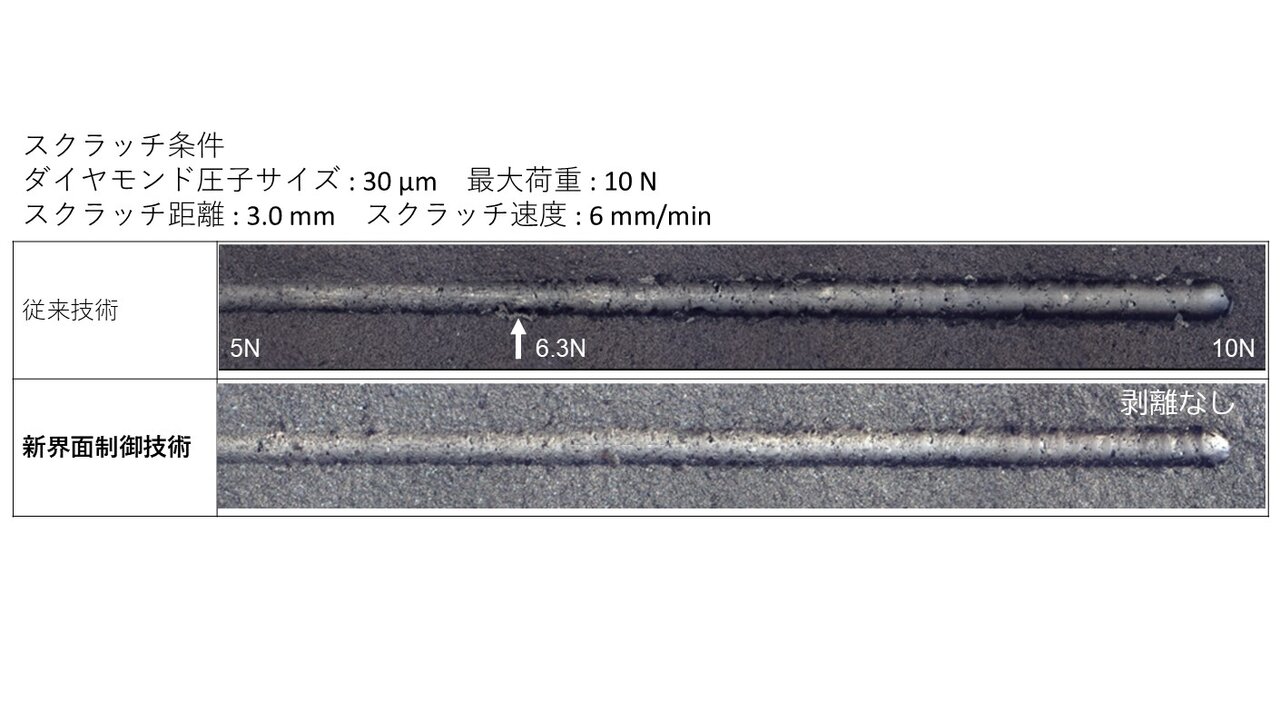
さらにGene-Tenax コーティングでは、皮膜と超硬母材との密着力を高めるため、界面状態を制御する独自手法を適用している。図4 にスクラッチ試験による耐剥離性評価結果を示す。新界面制御技術の適用により、最大10N の荷重印加でも剥離を生じず、従来技術に対して約1.5 倍の耐剥離性を示した。この密着力向上により、溶着に起因するチッピングが発生しやすいステンレス鋼や耐熱合金の加工において、刃先欠損の抑制に寄与する。
図3 Gene-Tenax コーティングの皮膜硬さと耐酸化性
2.マルチグレードシステムによる汎用性の向上
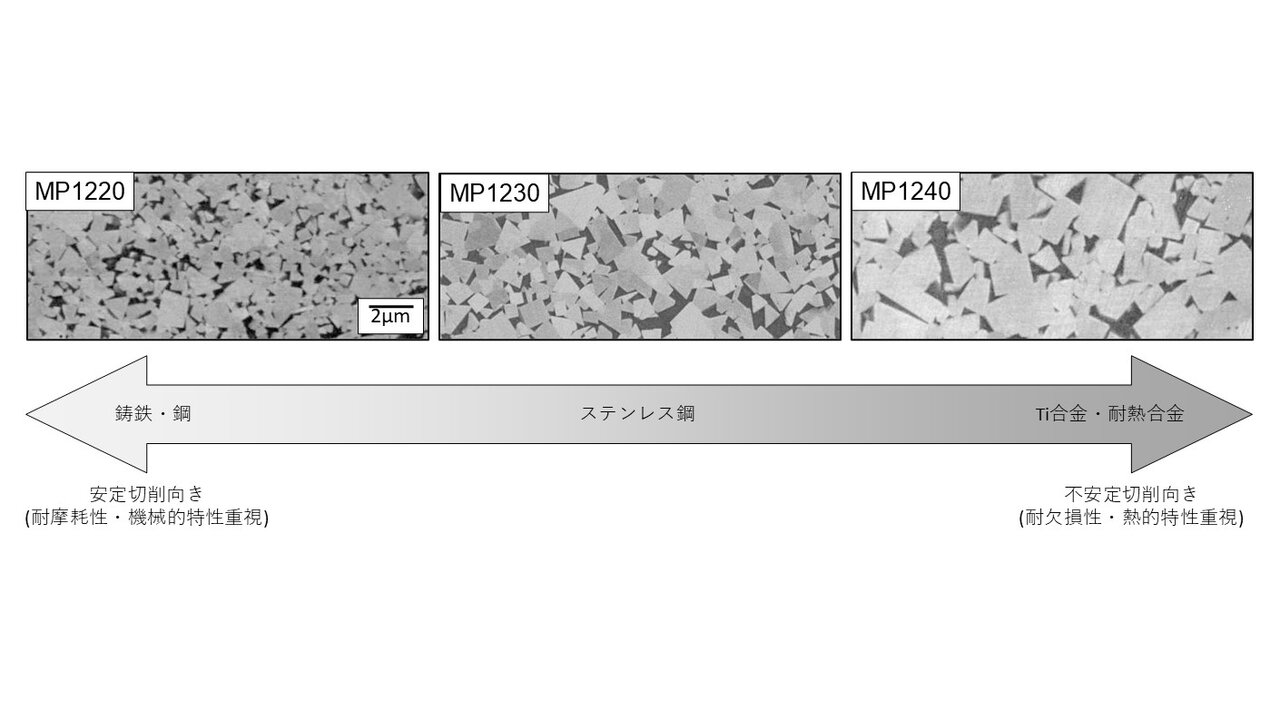
多様な被削材および加工条件下で安定した性能を得るためには、皮膜だけでなく、母材特性の設計も重要である。図5 にMP1200 シリーズの各材種と超硬母材組織を示す。本シリーズでは、主な適用被削材を想定したうえで、加工時に生じる損傷形態や刃先負荷に適したWC 粒径の異なる3種類の専用母材を採用している。超硬合金では、WC 粒径が微細になるほど高硬度化して耐摩耗性は高まる一方、熱伝導性は低下する。逆に、WC粒径が粗粒になるほど靱性と熱伝導性は高まる一方、耐摩耗性は低下することが知られている 3)。このことは、加工において必要な母材特性は加工形態だけでなく、被削材によっても異なることを示している。
例えば、K 種被削材である鋳鉄では、組織中に含まれる炭化物系硬質粒子の影響により摩耗が進行しやすい。したがって、鋳鉄加工では、摩耗進行を抑える微粒系母材が適している。一方、S 種被削材である耐熱合金やチタン合金では、熱伝導率が低く、刃先近傍に熱がこもりやすい。さらに、加工硬化層の切削に伴って刃先に衝撃が生じ、溶着を起点とするチッピングも発生しやすい。したがって、耐熱合金・チタン合金加工では、耐摩耗性に加え、熱負荷に対する安定性と耐欠損性を備えた粗粒系母材が適している。Gene-Tenax コーティングとこの母材によるマルチグレードシステムの組合せにより、さらに幅広い被削材や加工形態への対応を可能としている。
図5 MP1200 シリーズの各材種と超硬母材組織
MP1200 シリーズの活用事例
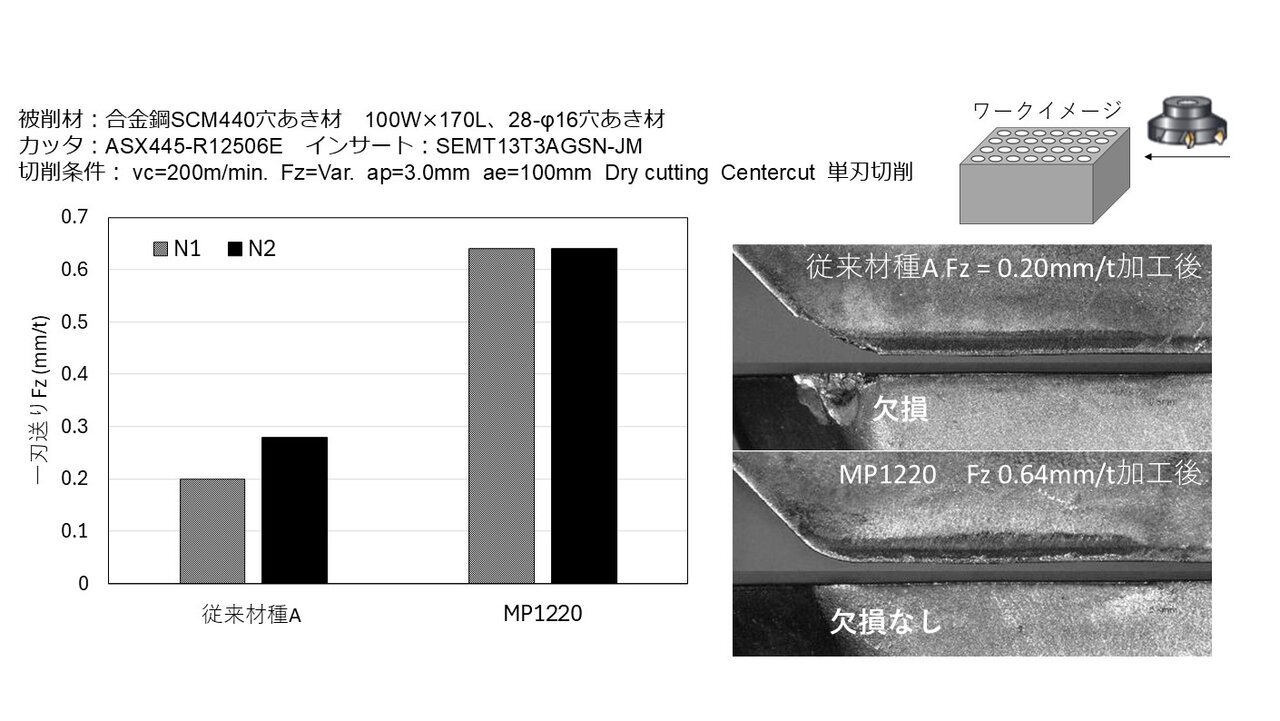
図6 に合金鋼SCM440 穴あき材のミーリング加工における性能評価事例を示す。グラフの縦軸は一刃送りFz(mm/tooth)である。一刃送りの増加に伴い、一度に切り取る切りくず厚さが増大するため、刃先負荷は増加する。MP1220 は従来材種に対して、約3 倍以上高い一刃送り条件で加工可能であった。Gene-Tenax コーティングによってクラック進展が抑えられるため、従来材種に比べて欠損が進行しにくく、高負荷条件下でも刃先の健全性を維持できる。
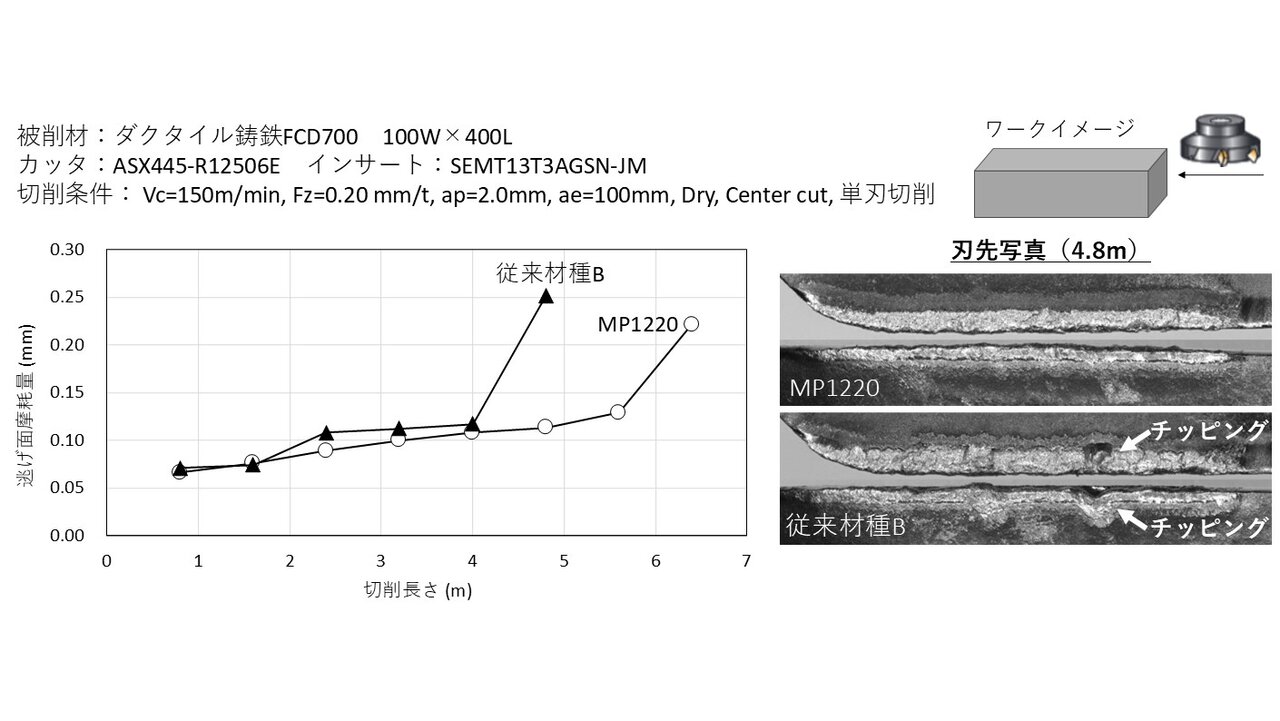
図7 はダクタイル鋳鉄FCD700 の正面フライス加工の事例である。グラフの縦軸は逃げ面摩耗量(mm)、横軸は切削長(m)である。MP1220は従来材種に比べて約1.3 倍の寿命を示した。Gene-Tenax コーティングの適用により、ダクタイル鋳鉄加工時の摩耗進行が抑えられ、母材露出後に生じるチッピングの発生時期も遅れるため、寿命が延長する。
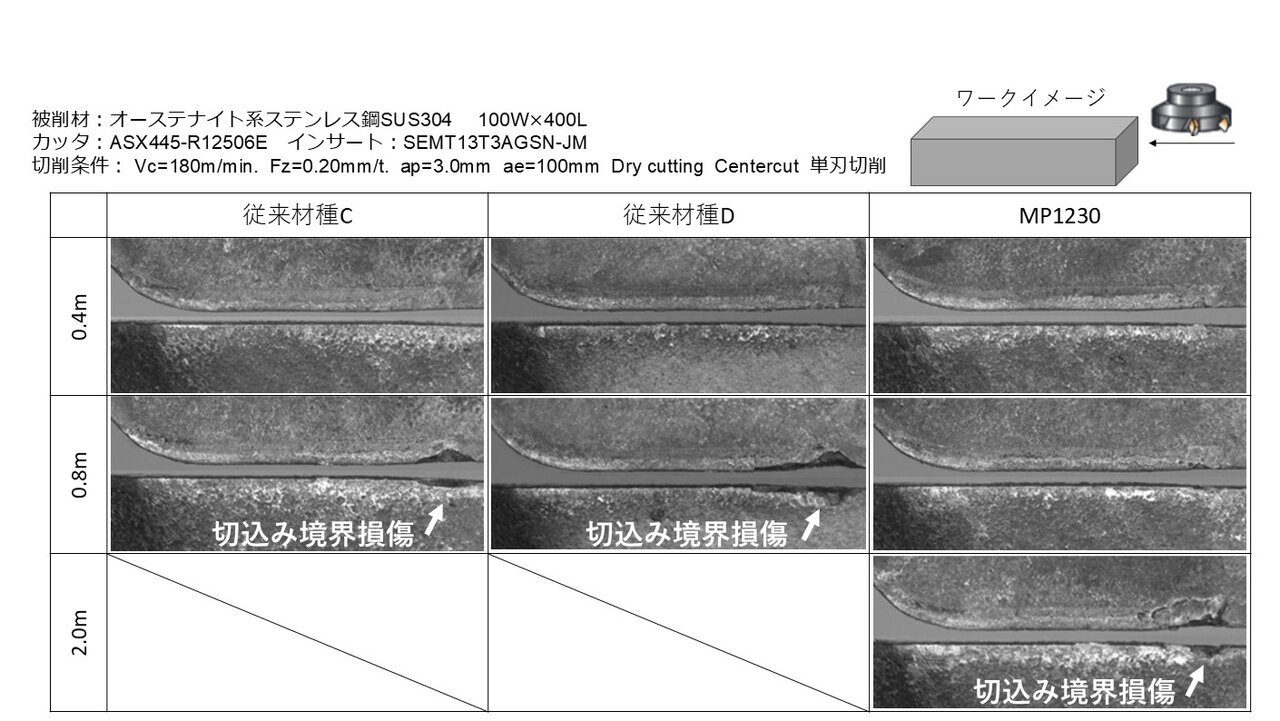
図8 はオーステナイト系ステンレス鋼SUS304の正面フライス加工の事例である。従来材種に対して、MP1230 は2.5 倍の寿命を示した。Gene-Tenax コーティングの適用により、オーステナイト系ステンレス鋼加工で生じやすい切込み境界部のチッピングが抑えられ、寿命延長につながっている。
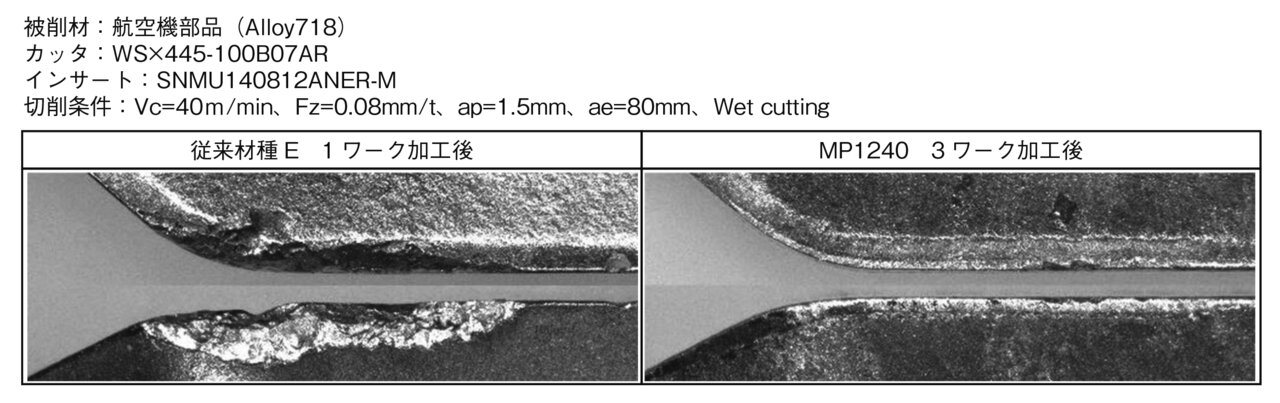
図9 に、ユーザーにおける航空機部品(Alloyl718)の加工事例を示す。MP1240 は従来材種に対して約3 倍の寿命を示した。加工後の刃先観察から、Gene-Tenax コーティングの適用により、耐熱合金加工時のチッピング損傷が抑えられ、良好な刃先状態が維持されたことが寿命延長の一因と考えられる。ユーザーからは、MP1240 の適用により寿命が安定し、加工後ワークの面粗度も改善した点が評価されている。従来材種では、面粗度が規格外となることで追加工が発生していたが、MP1240 では追加工を省略することができた。
このように、MP1200 シリーズは、被削材ごとに異なる損傷形態を抑え、工具寿命の延長と加工の安定化に寄与する材種である。
図9 航空機部品(Alloy718)ユーザー加工事例
本稿で紹介したMP1200 シリーズは、新しいコーティング技術であるGene-Tenax コーティングと専用母材の組合せにより、ミーリング加工における「多様な被削材への適用」と「加工安定性の確保」という2 つの重要課題に対して、1 つのシリーズで実用的な解決策を提示するミーリング加工用PVD 材種である。当社はMP1200 シリーズをはじめとする多様な製品群を通じて、高度化・多様化するミーリング加工分野に貢献していく。合わせて高効率加工と環境配慮を両立するソリューションの提供を目指し、ユーザーの生産性向上に資する新技術・新製品の開発を継続していく。
参考文献
1) Hörling, A. et al., Surface & Coatings Technology, 191(2005), pp.384-392
2) Abrikosov, I.A. et al., Materials, 4( 2011), pp.1599-1618
3) Lee, H.C. et al., Materials Science and Engineering, 33(1978), pp.125-133