せんごく けいいち:同研究所 代表社員。日産自動車にて物流IEとして新工場・新ラインの物流設計業務、その他輸送や構内物流、荷姿の効率化に携わる
工場内物流のムダを見つける
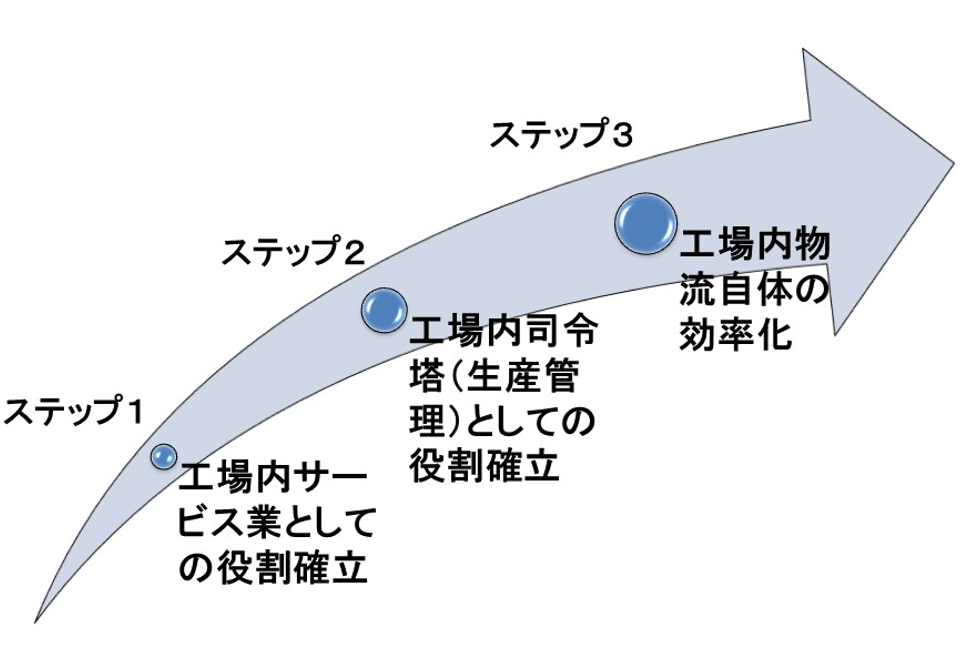
工場内物流の役割として、工場の主役である「生産工程に対するサポート」が最優先課題である。生産工程がものづくりを実行するときに、いかに部品を取り出しやすい位置に供給するか。この供給の出来栄えによってものづくりの効率は大きく変わる。物流の効率が上がるからといって、供給品質を低下させることはどんなことがあっても慎むべきだ。なぜなら工場内物流は「工場内サービス業」なのだから。
そして、工場内物流の機能は「生産管理」であることも忘れてはならない。生産計画上の開始時刻ギリギリ前に部品供給を行い、生産計画上の終了時刻直後に製品を引き取りに行く。この物流作業を愚直に実行することで、秩序あるものづくりに貢献しよう。
上述したことが工場内物流の基本的な業務だ。工場の物流担当はこの順番で業務を進めていただきたい(図1)。そして、これらの業務ができた暁にやっていただきたいことがある。それが物流自体の効率化だ。今回はその件について解説する。
ものづくり工程と同様に、物流工程でもやることは同じ。つまり、徹底的にムダを見つけてつぶすことだ。私たちの職場には2 つのものしか存在しない。その2 つとは「仕事」と「ムダ」である。この考え方から、「仕事」を定義すればそれ以外がすべて「ムダ」だということがわかる。これについて具体的に検討していこう。
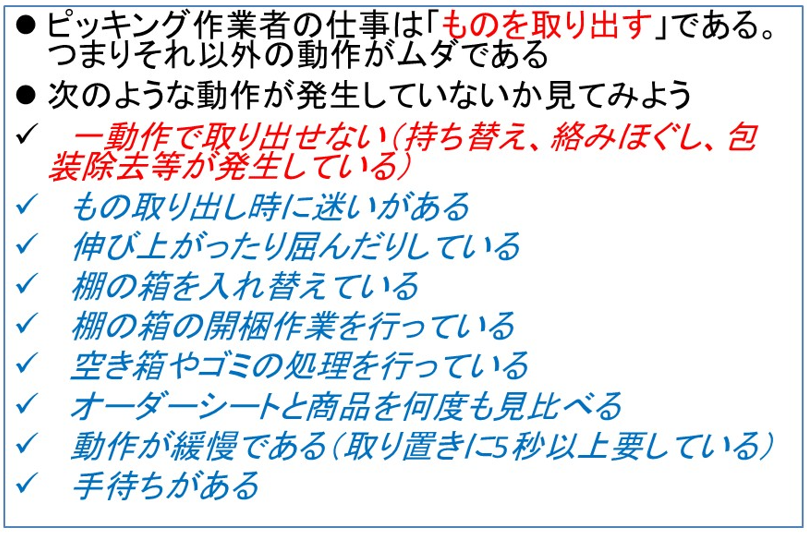
たとえばピッキング工程。当工程における仕事とは「ものを取り出す」ということだ。では、それ以外にどのような作業を実施しているだろう。ピッキングリストの発行、ピッキング場への移動、棚番地を探す、取り出したものを運搬する、このような作業が考えられる。当然、すべてムダ作業だ。さらにピッキング工程のムダを図2 に記したので、参考にしていただきたい。これらのムダを認識し、1 つひとつ改善していくことになる。
もちろん、ムダの中には「今すぐになくせるムダ」「時間とお金をかければなくせるムダ」「今の科学技術をもってしてもなくせないムダ」がある。ただし、不可能という言葉を頭に浮かべるのではなく、「ムダはムダ」として認識することを心がけよう。
物流の発生しない工程設計
物流は最初が肝心だ。物流はいろいろな行為の結果として生じることが多い。その1 つが工場での「工程設計」だ。工場でレイアウトを設計するときに工程と工程を離してしまうと、その間の運搬が発生する。工程間在庫も発生する可能性があり、その在庫の保管場所や容器、管理などが発生する。工程間運搬や工程間在庫を当たり前と認識することはやめよう。
それらが発生しないように工程設計をすることが望ましい姿だ。工程間運搬や在庫の管理は工場内物流業務だが、そもそも発生しないように工程設計を実施しよう。そうすることで、当たり前ととらえがちな物流を省くことも可能なのだ。
もう1 つ「物流エリアの設計」についても触れておこう。皆さんの工場では部品の受入場や製品の出荷場、在庫の保管エリアやピッキング場などの物流エリアについてきちんと計算したうえで面積を決めているだろうか。
多くの工場では、断片的に「空いたエリア」を物流エリアとしている。あらかじめ計算していないので、ある日突然エリアが不足する。たとえば在庫計算も十分に行わずに材料発注を行うこと、予想以上に受注すること、そして製品種類の増加などに伴いエリア不足となる。結果的に外部倉庫を借用せざるを得ないことになる。
エリア不足は、余分な横持作業やトラック輸送などの想定外の物流コストを発生させることにつながる。物流エリア設計をおろそかにすると、延々と余分な物流コストを発生し続けることになるのだ。だから最初が肝心。このようなあまりなじみのない物流に関する設計にも気を配るようにしたい。
発生した物流を改善する
認識できた物流のムダはできるだけ早く改善したい。在庫表示を見やすくするだけでも迷いの時間がなくなる。少しレイアウトを見直すことで運搬距離を短縮できる。在庫を意識した調達を実行することで横持改善ができる。これらはすぐにできる改善だ。
部品供給は供給ダイヤを設定し、路線バスのように定期不定量で実行してみよう。これによって物流作業にリズムが生まれ、作業ロス解消につながる。もしフォークリフト供給をしているのであれば、連結台車方式に変えてみよう。これも難しい話ではない。
そして次回のレイアウト変更のタイミングをとらえて、運搬が発生しない工程設計に挑戦しよう。工程間在庫削減にもつながるので、余分な在庫スペースの削減にもつながる。
将来的に自動化の検討も必要になるだろう。この検討に際してはまず作業の標準化、徹底したムダ改善を先に実行することを忘れずに。自動化は、人手で実施している当物流工程が丸々なくなることを前提に考えることをお勧めしたい。中途半端な物流自動化は思ったほど効果が期待しにくいので。
今回のまとめ
①「生産工程に対するサポート」と「生産管理」機能を達成できた暁には、物流自体の効率化に取り組もう
②今実施している物流作業の中の「仕事」を定義しよう。それを明確にすれば、それ以外の「ムダ」が必然的に浮き彫りとなる
③認識できた物流のムダはできるだけ早く改善しよう。在庫表示を見やすくするだけでも迷いの時間がなくなる
④物流を意識した「工程設計」と「物流エリアの設計」にも取り組もう。物流は最初が肝心。一度間違った設計を行うと、永遠に工程間運搬などの物流ロスが発生し続ける